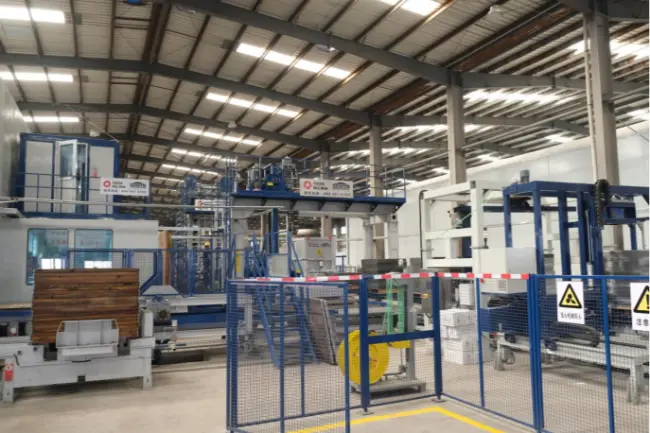
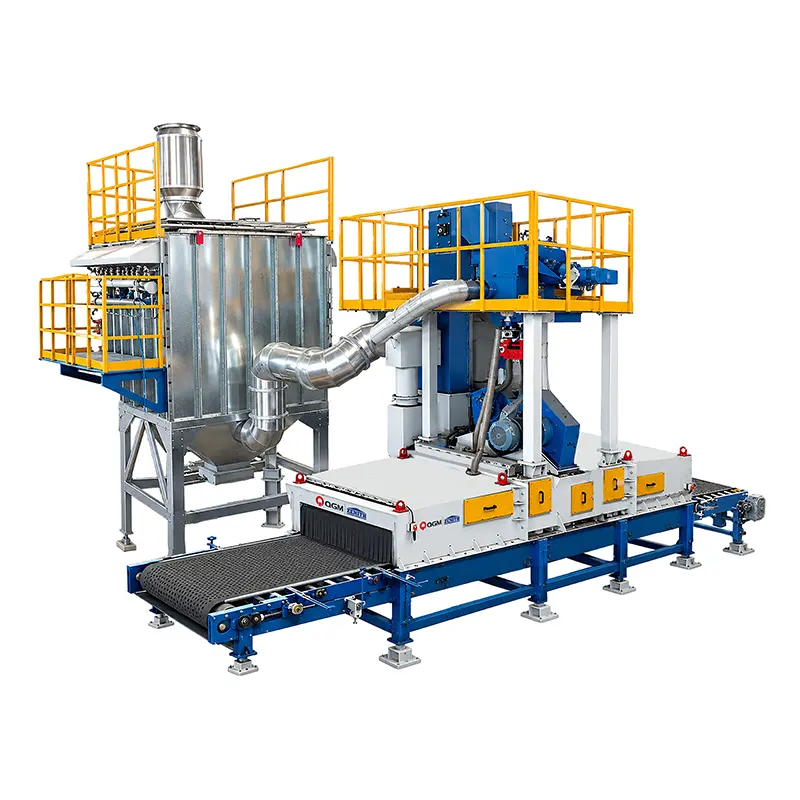
Šiuolaikinę betoninių blokelių gamybos liniją sudaro kelios tarpusavyje susijusios sistemos: žaliavų sandėliavimo ir išpilstymo, betono maišymo, medžiagų transportavimo, blokų formavimo, padėklų tvarkymo, kietėjimo, gatavų produktų kubavimo ir pakavimo bei centralizuoto valdymo. Kartu šios sistemos per suderintą gamybos procesą paverčia užpildus, cementą, vandenį ir kitas tinkamas medžiagas į paruoštus betono blokus ir grindinio gaminius.
Tačiau gamybos linija nėra tik mašinų, sumontuotų toje pačioje gamykloje, rinkinys. Kiekviena sistema turi veikti suderinamu greičiu, apdoroti reikiamą medžiagų kiekį ir atitikti kito etapo gamybos poreikius. Didelio našumoblokų gamybos mašinaPavyzdžiui, jei maišytuvas betoną tiekia per lėtai arba kietėjimo sistema negali laiku apdoroti suformuotų gaminių, negali užtikrinti laukiamos našumo.

Gamintojams, planuojantiems naują gamyklą arba atnaujinantiems esamą įrenginį, suprasti, kaip šios sistemos veikia kartu, yra pirmasis žingsnis renkantis tinkamąbetono blokelių gamybos linija.
Visą gamybos liniją paprastai galima suskirstyti į aštuonias funkcines sistemas. Tiksli konfigūracija priklauso nuo tikslinių produktų, reikalingos produkcijos, automatizavimo lygio, gamyklos išdėstymo ir investicijų plano.
1.1 Žaliavų laikymo ir iškrovimo sistema
Kiekvienas betono gaminys prasideda nuo žaliavų. Jų kokybė, konsistencija ir proporcijos tiesiogiai veikia gatavų blokelių savybes.
Įprasta žaliavų tvarkymo ir partijų sistema apima:
•Smėlio, skaldos ir kitų užpildų sandėliavimo dėžės.
•Cemento silosai birių cemento sandėliavimui.
•Sraigtiniai konvejeriai cementui perkelti į dozavimo įrangą.
•Agregatų dozavimo įranga, skirta įvairių medžiagų frakcijoms matuoti.
•Vandens ir priedų dozatoriai betono mišinio kontrolei.
Partijų sistema matuoja reikiamus kiekvieno ingrediento kiekius prieš jiems patenkant į maišytuvą. Tikslus proporcijų paskirstymas padeda išlaikyti vienodas mišinio charakteristikas iš vienos gamybos partijos į kitą.
Gamintojams, dirbantiems su vietiniais užpildais arba perdirbtomis medžiagomis, medžiagų charakteristikos nusipelno ypatingo dėmesio. Drėgmės kiekis, dalelių dydžio pasiskirstymas, klasifikavimas ir medžiagos kintamumas gali turėti įtakos partijų rūšiavimo procesui.
Į ką turėtų atsižvelgti klientai?
Vertinant abetono dozavimo sistema blokų gamybai, atsižvelkite į agregatų tipų skaičių, reikalingą partijų tikslumą, saugojimo talpą ir suderinamumą su numatytu maišytuvu.
Jei gamykla planuoja naudoti pramoninius šalutinius produktus, tokius kaip lakieji pelenai arba plieno šlakas, partijų konfigūracija taip pat turėtų atsižvelgti į jų tvarkymo ypatybes ir mišinio dizaino reikalavimus. Ne kiekviena antrinė medžiaga tinka kiekvienam betono gaminiui.
1.2 Betono maišymo sistema
Išmatavus žaliavas, jos pereina į maišymo sistemą.
Šio etapo tikslas yra tolygiai paskirstyti cementą, užpildus, vandenį ir kitus patvirtintus ingredientus visame mišinyje. Skirtingai nuo įprastinio paruošto betono naudojimo, daugelyje betono blokelių gamybos procesų naudojami santykinai mažo nuosėdų arba pusiau sauso betono mišiniai.
Maišymo sistemą gali sudaryti:
•Pagrindinės medžiagos betono maišyklės.
•Face-mix maišytuvai produktams, kuriems reikalingas atskiras paviršinis sluoksnis.
•Maišymo platformos ir šėrimo įranga.
•Vandens ir priedų dozavimo sistemos.
•Konvejeriai arba kaušiniai liftai mišraus betono pernešimui.
Kai kuriose gamybos linijose taip pat yra atskira pigmentų maišymo sistema, skirta spalvotoms grindinio trinkoms ir kitiems dekoratyviniams betono gaminiams gaminti.
Maišymo kokybė turi daugiau įtakos nei gatavo bloko išvaizda. Dėl nenuoseklaus mišinio gali skirtis medžiagų pasiskirstymas, tankinimas, matmenys ir gaminio stiprumas.
Į ką turėtų atsižvelgti klientai?
Thebetono maišyklė blokų gamybos mašinai turi būti parenkami pagal reikiamą gamybos ciklą, partijos tūrį, betono sudėtį ir gaminių asortimentą.
Taip pat svarbu atskirti specifikacijų lape nurodytą maišymo pajėgumą ir faktinį betono, tiekiamo į blokų mašiną, kiekį. Maišytuvas turi pakankamai greitai paruošti ir išleisti medžiagą, kad būtų galima atlikti nuolatines formavimo operacijas.
1.3 Medžiagų transportavimo ir paskirstymo sistema
Po sumaišymo šviežias betonas turi būti tiekiamas į formavimo mašiną be nereikalingo delsimo ar medžiagos atskyrimo.
Tai yra transportavimo ir paskirstymo sistemos vaidmuo.
Priklausomai nuo gamybos išdėstymo, jis gali apimti:
•Juostinės užpildų ir mišraus betono konvejeriai.
•Kaušiniai liftai vertikaliam medžiagų perkėlimui.
•Betoniniai perpylimo bunkeriai.
•Veido mišinio ir pagrindo mišinio paskirstymo įrenginiai.
•Maitinimo rėmai ir medžiagų paskirstymo mechanizmai.
Dviejų sluoksnių grindinio trinkelių gamyboje pagrindinei medžiagai ir paviršiaus medžiagai gali prireikti atskirų maišymo ir padavimo priemonių.
Gerai suprojektuota transportavimo sistema užtikrina medžiagų tiekimo sinchronizavimą su blokine mašina. Tai taip pat sumažina nereikalingą tvarkymą rankomis ir padeda išlaikyti labiau organizuotą gamybos srautą.
Planuojant gamyklą ši linijos dalis kartais neįvertinama. Tačiau net ir galingas maišytuvas ir liejimo mašina negali veikti nuolat, jei medžiagos perkėlimas tampa nuolatine kliūtimi.
Į ką turėtų atsižvelgti klientai?
Planuojant avisiškai automatinė betoninių blokelių gamybos linija, ištirkite atstumą tarp maišytuvo ir formavimo mašinos, konvejerio talpą, perdavimo taškus ir medžiagų srautų skaičių.
Išdėstymas turėtų sumažinti nereikalingų perkėlimų skaičių, tuo pačiu užtikrinant pakankamą prieigą tikrinimui, valymui ir priežiūrai.
1.4 Pagrindinių blokų formavimo sistema
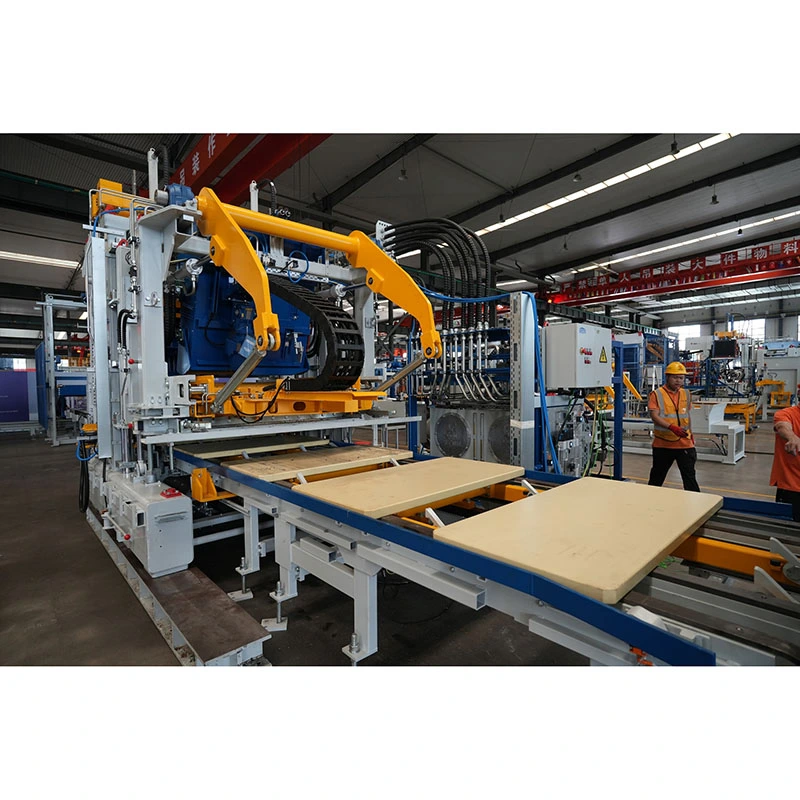
Blokų gamybos mašina yra pagrindinis gamybos linijos formavimo blokas. Jis paruoštus betono mišinius paverčia apibrėžtų matmenų, formų ir paviršiaus charakteristikų gaminiais.
Dauguma šiuolaikinių automatinių betono blokelių mašinų naudoja formų sistemų, vibracijos, hidraulinio slėgio ir kontroliuojamo medžiagų padavimo derinį betono gaminiams formuoti.
Įprasta formavimo sistema apima:
•Pagrindinis mašinos rėmas.
•Formos ir tampo galvučių mazgai.
•Vibracijos sistema.
•Hidraulinė sistema.
•Medžiagų padavimo sistema.
•Padėklų padavimo ir padėties nustatymo mechanizmas.
•Elektros ir automatikos valdikliai.
Gamybos metu reikalingas betono mišinys paskirstomas į formos ertmes. Vibracija ir presavimas tada sutankina medžiagą į nurodytą gaminio formą. Šviežiai suformuoti gaminiai vėliau perkeliami į kitą etapą.
Skirtingos formų konfigūracijos leidžia vienai mašinos platformai gaminti įvairius gaminius, atsižvelgiant į mašinos veikimo diapazoną ir suderinamos įrangos sąranką.
Įprastos programos apima:
•Tuščiaviduriai betono blokeliai.
•Kieto betono blokeliai.
•Betoninės grindinio trinkelės.
•Borteliai ir bordiūras.
•Žolės klotuvai ir pralaidūs trinkelės.
•Apsauginiai nuo šlaitų blokai.
•Kiti surenkamojo betono gaminiai.
Mašinos vibracijos technologija, formos dizainas, padavimo išdėstymas ir veikimo parametrai turi įtakos formavimo našumui.
Į ką turėtų atsižvelgti klientai?
Renkantis anautomatinė betono blokelių gamybos mašina, nekreipkite dėmesio tik į reklamuojamą ciklo laiką.
Patikrinkite faktinius gaminio matmenis, gaminių skaičių vienoje formoje, galimas formų konfigūracijas, vibracijos sistemą, maksimalų gaminio aukštį ir suderinamumą su numatomu betono mišiniu.
Standartiniams tuščiaviduriams blokams tinkama mašina gali reikalauti kitokių įrankių arba konfigūracijos, kad būtų galima gaminti didelius grindinio gaminius ar specializuotus betono mazgus.
1.5 Padėklų tvarkymo ir cirkuliacijos sistema
Gamybiniai padėklai atlieka svarbų vaidmenį automatizuotoje betoninių blokelių gamyboje.
Jie sudaro atraminį paviršių formuojant ir per vėlesnius apdorojimo ir kietėjimo etapus perneša šviežiai suformuotus produktus. Daugelyje automatizuotų gamybos linijų tie patys padėklai cirkuliuoja atgal į formavimo mašiną pakartotiniam naudojimui.
Įprasta padėklų tvarkymo sistema gali apimti:
•Automatiniai padėklų tiektuvai.
•Padėklų padėties nustatymo įrenginiai.
•Šlapio bloko konvejeriai.
•Liftai ir žemumai.
•Finger cars arba transfer cars.
•Tušti padėklų grąžinimo konvejeriai.
•Padėklų surinkimo ir buferavimo įranga.
Cirkuliacijos procesas paprastai vyksta tokia seka:
①Tuščias padėklas tiekiamas ir dedamas prie blokų mašinos.
②Šviežiai suformuoti gaminiai perkeliami ant padėklo.
③Padėklas ir žali blokai juda link kietėjimo zonos.
④Po sukietėjimo gatavi produktai atskiriami nuo padėklo.
⑤Tuščias padėklas grįžta į formavimo mašiną kitam gamybos ciklui.
Tai nepertraukiamas, o ne vienpusis transportavimo procesas.
Padėklų specifikacijos taip pat svarbios. Matmenys, lygumas, standumas, svoris ir atsparumas pasikartojančiai vibracijai turi atitikti bloko mašiną ir tvarkymo įrangą.
Į ką turėtų atsižvelgti klientai?
Renkantis abetono blokelių mašinų padėklų tvarkymo sistema, įvertinkite visam cirkuliacijos ciklui reikalingą padėklų skaičių, perkėlimo greitį, padėklų medžiagą ir tvarkymo būdą.
Nepakankamas padėklų kiekis gali nutraukti gamybą net tada, kai pagrindinė mašina ir kietinimo įranga turi pakankamą pajėgumą.
1.6 Kietėjimo ir žaliųjų blokų tvarkymo sistema
Šviežiai suformuoti betoniniai blokai nėra iš karto paruošti tvarkyti, krauti ar pristatyti. Jiems reikalingos tinkamos kietėjimo sąlygos, kad išsiugdytų reikiamą stiprumą ir ilgaamžiškumą.
Kietėjimo sistema valdo šviežiai suformuotų produktų judėjimą, laikymą ir kietėjimą.
Priklausomai nuo gamyklos gamybos masto ir išdėstymo, įprastos konfigūracijos apima:
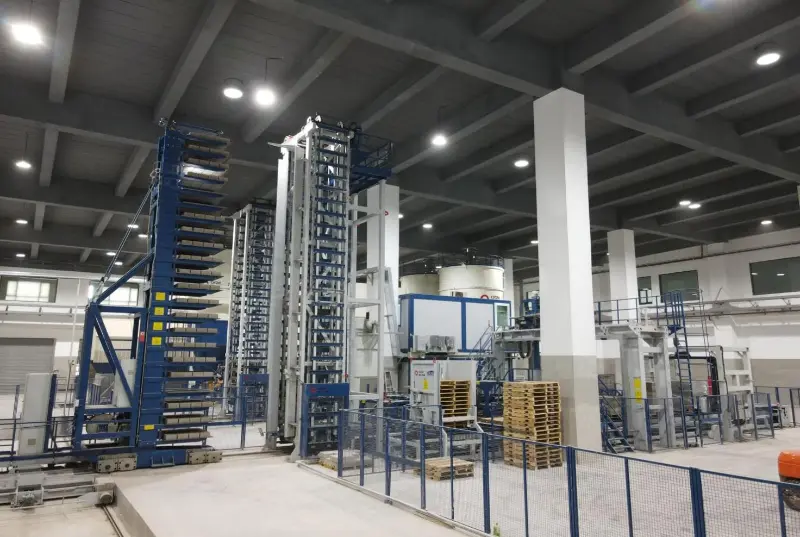
Kietėjimo stovai
Švieži produktai ant padėklų perkeliami į nurodytas stelažo vietas. Šis išdėstymas organizuoja kietėjimo erdvę ir palaiko sistemingą padėklų cirkuliaciją.
Pirštų automobilio kietinimo sistemos
Pirštu automobilis perkelia padėklus tarp gamybos zonos ir kietinimo pozicijų. Jis dažniausiai naudojamas automatizuotose gamybos linijose su organizuotomis kietinimo lentynomis arba kameromis.
Aukšto lygio kietėjimo sistemos
Liftai, mašinėlės ir automatinės sandėliavimo priemonės perkelia padėklus per kelių lygių kietėjimo zonas. Šios sistemos gali padėti išnaudoti turimą gamyklos erdvę.
Grindų arba kiemo kietėjimas
Kai kuriose gamybinėse patalpose kietinti ir laikinai saugoti naudojamas grindų plotas. Šis metodas gali apimti daugiau rankinio valdymo, atsižvelgiant į automatizavimo laipsnį.
Tinkamas kietėjimo būdas priklauso nuo gaminio tipo, gamybos apimties, laisvos erdvės, vietos klimato ir reikalingo tvarkymo efektyvumo.
Verta prisiminti, kad kietėjimas nėra tik laikymo operacija. Temperatūra, drėgmė, kietėjimo trukmė ir gaminio tvarkymo sąlygos turi įtakos betono stiprumui.
Į ką turėtų atsižvelgti klientai?
Vertinant abetono blokelių kietėjimo sistema, žiūrėkite ne tik į galimų saugojimo vietų skaičių.
Apsvarstykite visą padėklų cirkuliacijos ciklą, kietėjimo pajėgumą, aplinkos sąlygas, gaminio tvarkymo reikalavimus ir tai, kaip sukietėję padėklai grįžta į iškrovimo ir kubavimo etapą.
Kietėjimo sistema turi būti pritaikyta formavimo mašinos našumui nesudarant šviežių produktų kaupimosi.
1.7 Gatavo gaminio kubeliavimo ir pakavimo sistema
Po sukietėjimo betono gaminiai perkeliami į gatavų gaminių tvarkymo skyrių.
Pagrindinis šios sistemos tikslas – atskirti gaminius nuo padėklų, sudėti į stabilias rietuves ir paruošti sandėliavimui ar transportavimui.
Į tipinę įrangą įeina:
•Automatiniai kubeliai.
•Blokų separatoriai.
•Gaminių konvejeriai.
•Padėklų grąžinimo sistemos.
•Surišimo ar vyniojimo mašinos.
•Gatavų produktų perkėlimo įranga.
Automatinė kubelių pjaustymo sistema suskirsto sukietėjusius blokus į nurodytas kamino konfigūracijas. Priklausomai nuo įrangos konstrukcijos, ji taip pat gali atskirti gaminius nuo jų gamybos padėklų ir grąžinti tuščius padėklus į cirkuliacinę sistemą.
Tada pakavimo įranga apsaugo gatavus rietuves saugojimui, tvarkymui ar pristatymui.
Gamintojams, tiekiantiems platintojus, statybos rangovus ir infrastruktūros projektus, gatavo produkto skyrius yra ypač svarbus. Prastai organizuotas krovimas ar tvarkymas gali sugadinti gaminius po to, kai jie baigia formavimo ir kietėjimo procesus.
Į ką turėtų atsižvelgti klientai?
Renkantis anautomatinė betoninių blokelių kubavimo ir pakavimo sistema, patvirtinkite jo suderinamumą su gaminio matmenimis, kamino konfigūracijomis, tvarkymo reikalavimais ir pagrindinės mašinos išvestimi.
Liejimo pajėgumo didinimas yra mažai naudingas, jei kubeliavimo ir pakavimo įranga negali apdoroti gatavų produktų panašiu greičiu.
1.8 Centralizuota elektros valdymo ir automatikos sistema
Galutinė sistema sujungia skirtingus gamybos etapus ir koordinuoja jų veikimą.
Šiuolaikinės automatinės gamybos linijos paprastai naudoja PLC pagrįstas valdymo sistemas, pramoninius jutiklinius skydelius, jutiklius ir ryšių tinklus, kad valdytų įrangos judėjimą ir gamybos sekas.
Priklausomai nuo konfigūracijos, valdymo sistema gali koordinuoti:
•Suvestinių partijų ir medžiagų dozavimas.
•Maišytuvo veikimas ir medžiagos išleidimas.
•Medžiagos tiekimas ir paskirstymas.
•Blokuoti mašinos judesius ir formavimo ciklus.
•Padėklų perkėlimo ir kietinimo operacijos.
•Gatavo gaminio tvarkymas.
•Įrangos būklės stebėjimas ir gamybos duomenų rinkimas.
Centralizuota valdymo sistema padeda operatoriams stebėti gamybos procesą iš suderintos sąsajos, o ne valdyti kiekvieną mašiną atskirai.
Skaitmeninės stebėjimo galimybės taip pat gali padėti planuoti techninę priežiūrą, suteikdamos prieigą prie įrangos veikimo informacijos ir nustatydamos sąlygas, į kurias reikia atkreipti dėmesį.
Į ką turėtų atsižvelgti klientai?
Vertinant aPLC valdymo sistema automatinei blokų gamybos linijai, patikrinkite valdymo platformą, įrangos ryšio reikalavimus, turimus veikimo duomenis, signalizacijos funkcijas ir nuotolinio stebėjimo apimtį.
Valdymo sistema taip pat turėtų suteikti tinkamą prieigą gedimų šalinimui, parametrų reguliavimui ir įprastinei priežiūrai.
Naudinga suprasti kiekvieną sistemą atskirai. Tačiau gamyklos investuotojui svarbesnis klausimas yra, kaip įranga veikia kaip vienas gamybos procesas.
Tipišką automatinio betono blokelių gamybos darbo eigą galima apibendrinti taip:Žaliavų sandėliavimas→ Pakavimas→ Maišymas→ Medžiagų pervežimas→ Blokų formavimas→ Padėklų perkėlimas→ Kietėjimas→ Kubavimas→ Pakuotė→ Gatavų produktų saugojimas
Tada tušti padėklai grįžta į formavimo mašiną ir užbaigia cirkuliacijos ciklą. Kiekvienas etapas priklauso nuo ankstesnio ir tolesnio etapų veikimo.
Pavyzdžiui, jei maišymo ir maišymo sistemos negali tiekti pakankamai betono, blokų mašinai gali tekti laukti medžiagos. Jei padėklų perkėlimas vyksta per lėtai, aplink mašiną gali kauptis šviežiai suformuoti gaminiai. Jei kietinimo sistemai trūksta pakankamai pajėgumų, gali būti apribotas visas gamybos srautas.
Štai kodėl bendras apilna betoninių blokelių gamybos linija turėtų būti vertinama kaip koordinuota sistema, o ne lyginant atskirų mašinų specifikacijas.
Kuri sistema turi didžiausią įtaką gamybos pajėgumams?
Nėra vieno atsakymo kiekvienai gamyklai.
Pagrindinė bloko mašina nustato formavimo galimybes, tačiau faktinė gamybos produkcija priklauso nuo visos linijos pajėgumo ir veikimo ritmo.
Ypatingo dėmesio verti keli veiksniai:
•Pardavimas ir maišymas: Ar sistema gali pateikti pakankamai betono reikiamais intervalais?
•Blokų formavimas: Ar mašina gali pasiekti reikiamą ciklo laiką ir produkto kiekį vienoje formoje?
•Padėklų cirkuliacija: Ar yra pakankamai padėklų nuolatinei gamybai palaikyti?
•Kietėjimas: Ar sistema gali sutalpinti reikiamą ekologiškų produktų kiekį?
•Kubeliavimas ir pakavimas: Ar gatavus produktus galima apdoroti nesukuriant tolesnio atsilikimo?
Naudingas būdas pasirinkti įrangą yra nustatyti galimą kliūtį kiekviename etape prieš užbaigiant gamybos linijos konfigūraciją.
Ne kiekvienam gamintojui reikia visiškai automatizuotos, didelės galios gamyklos. Tinkama gamybos linija yra ta, kuri atitinka tikruosius įmonės gamybos poreikius ir gali padėti plėtrai ateityje be nereikalingų investicijų.
Prieš prašydami kainos pasiūlymo, klientai turėtų išsiaiškinti kelis pagrindinius veiksnius.
3.1 Apibrėžkite savo tikslinius produktus
Pradėkite nuo gaminių, kuriuos ketinate gaminti. Ar daugiausia gaminate tuščiavidurius ir kietus blokus pastatų statybai? Ar planuojate gaminti grindinio trinkeles, bordiūrus, žolės trinkelius ar dekoratyvinius betono gaminius?
Skirtingiems gaminiams gali prireikti skirtingų formų, medžiagų sudėties, šėrimo būdų ir formavimo parametrų.
Gamybos liniją, sukurtą pagal aiškiai apibrėžtą produktų portfelį, lengviau konfigūruoti ir įvertinti.
3.2 Apskaičiuokite realius gamybos reikalavimus
Nesirinkite mašinos vien dėl to, kad jos reklamuojamas pajėgumas atrodo patrauklus. Vietoj to, apskaičiuokite reikiamą dienos ar pamainos našumą pagal numatomus užsakymus, darbo valandas, gaminio matmenis ir formų konfigūracijas.
Paprašykite tiekėjų paaiškinti:
•Gaminio matmenys, naudojami talpos skaičiavimui.
•Gaminių skaičius vienoje formoje.
•Mašinos ciklo laikas.
•Numatomos darbo valandos.
•Gamybos prielaidos ir eksploatavimo sąlygos.
•Nesvarbu, ar nurodyta produkcija susijusi su pagrindine mašina ar visa gamybos linija.
Dėl šios informacijos tiekėjų palyginimai yra prasmingesni.
3.3 Įvertinkite žaliavas ir vietos sąlygas
Žaliavų prieinamumas skirtinguose regionuose labai skiriasi.
Kai kurie gamintojai daugiausia naudoja natūralų smėlį ir užpildus, o kiti naudoja tinkamus šalutinius pramoninius produktus arba perdirbtas medžiagas kaip betono mišinių dalį.
Klimato sąlygos taip pat turi reikšmės. Aukšta temperatūra, drėgmė, krituliai ir sezoniniai pokyčiai gali turėti įtakos medžiagų saugojimui, drėgmės kontrolei, kietėjimo būdams ir gamyklos darbui.
Tinkamasbetoninių blokelių gamybos įmonės konfigūracija todėl turėtų būti remiamasi tikromis vietos gamybos sąlygomis, o ne vien standartiniu įrangos paketu.
3.4 Pasirinkite tinkamą automatizavimo lygį
Automatizavimas turėtų išspręsti realų veiklos poreikį.
Pusiau automatinė linija gali tikti gamintojams, kurių gamybos tikslai mažesni, turima darbo jėga arba ribotas pradinių investicijų biudžetas.
Visiškai automatinė gamybos linija gali būti tinkamesnė, kai gamybos apimtis, produktų įvairovė, padėklų cirkuliacija ir darbo valdymas pateisina aukštesnį integracijos lygį.
Lygindami konfigūracijas atsižvelkite į visas investicijų apimtis, įskaitant medžiagų tvarkymą, padėklų cirkuliaciją, kietėjimą, kubeliavimą, pakavimą ir valdymo sistemas.
3.5 Prieš užsakydami įrangą, suplanuokite gamyklos išdėstymą
Gamyklos patalpos ir įrangos išdėstymas įtakoja medžiagų srautą, gaminių tvarkymą ir būsimą plėtrą.
Prieš patvirtindami gamybos liniją, peržiūrėkite:
•Galimas gamyklos grindų plotas ir pastato aukštis.
•Prieiga prie žaliavų sandėliavimo ir pristatymo.
•Įrangos pagrindai ir montavimo reikalavimai.
•Konvejerio maršrutai ir perdavimo punktai.
•Kietėjimo ir gatavo produkto saugojimo talpa.
•Elektros tiekimo, vandens ir suspausto oro reikalavimai.
•Prieiga prie techninės priežiūros ir galimas išplėtimas.
Gerai suplanuotas išdėstymas sumažina nereikalingą medžiagų judėjimą ir leidžia lengviau valdyti kasdienę veiklą.
Kyla pagunda didžiausią investicijų biudžeto dalį sutelkti į pagrindinę blokų gamybos mašiną. Juk tai labiausiai matoma įranga ir formavimo proceso centras.
Tačiau gamybos linija yra tiek efektyvi, kiek jos silpniausia veikimo grandis.
Apsvarstykite gamyklą su didelės spartos liejimo mašina, bet mažo dydžio maišytuvu. Mašinai gali tekti palaukti betono. Kita gamykla gali turėti pakankamai maišymo ir formavimo pajėgumų, bet per mažai gamybos padėklų, todėl ribojamas produktų, kurie gali judėti kietinant, skaičius.
Tai nėra atskiros įrangos problemos. Tai yra sistemos lygio konfigūracijos problemos.
Subalansuota gamybos linija turėtų pasiekti tris dalykus:
Nuolatinis medžiagų tiekimas: Pardavimas, maišymas ir transportavimas turi palaikyti formavimo mašinos gamybos ritmą.
Nuolatinė produktų cirkuliacija: Padėklų padavimas, šlapio bloko tvarkymas, kietėjimas ir padėklų grąžinimas turi veikti kaip suderinta kilpa.
Suderintas tolesnis pajėgumas: Kubeliai, pakavimas ir gatavo produkto tvarkymas turi neatsilikti nuo sukietėjusių produktų kiekio.
Klientams tai reiškia, kad reikia lyginti visas gamybos konfigūracijas, o ne žiūrėti į vienos mašinos kainą ar vardinį pajėgumą atskirai.
Kai pagrindinės sistemos ir jų ryšiai yra aiškūs, kitas žingsnis yra nustatyti įrangos gamintoją, galintį pritaikyti gamybos liniją prie faktinių gamyklos reikalavimų.
Daugiau nei 40 metų patirtis betono gaminių mašinų pramonėje,QGM (Quangong Machinery Co., Ltd.)tiekia betono blokelių gamybos įrangą ir gamybos linijų sprendimus gamintojams, aptarnaujantiems įvairias rinkas ir produktų pritaikymus.
2014 m. QGM visiškai įsigijo Vokietijos „Zenith Maschinenfabrik GmbH“ įmonę, tuo metu turinčią daugiau nei 60 metų inžinerijos istoriją, ir Vokietijoje įkūrė technologijų tyrimų ir plėtros centrą. Tai suteikė vokiečių inžinerijos patirtį platesnėms QGM įrangos kūrimo ir gamybos galimybėms.
Planuojant gamybos liniją, o ne traktuojant kiekvieną projektą kaip identišką įrangos paketą, reikia atsižvelgti į numatomus produktus, žaliavas, gamybos tikslus, gamyklos išdėstymą ir reikalingą automatizavimo lygį.
5.1 Įrangos parinktys skirtingiems gamybos reikalavimams
QGM įrangos portfelyje yra keletas mašinų serijų, skirtų įvairioms betono gaminių gamybos reikmėms.
•ZN serija: Visiškai automatinės blokų gamybos mašinos su servovaromomis vibracijos technologijomis ir lanksčiomis gamybos konfigūracijomis.
•T serija: Skirtas kelių gaminių liejimui, su reguliuojamais gamybos parametrais ir konfigūracija skirtingiems betono gaminiams.
•ZENITH serija: Vokiečių inžineriniai įrangos sprendimai, įskaitant nusistovėjusią daugiasluoksnę gamybos technologiją, tokią kaip ZENITH 940.
Tinkama mašina priklauso nuo tikslinių produktų, reikalingos produkcijos, pelėsių konfigūracijos ir gamybos proceso.
Pavyzdžiui, gamintojas, orientuojantis į kelias blokelių ir trinkelių gaminių kategorijas, gali teikti pirmenybę lanksčioms formų konfigūracijoms ir reguliuojamiems vibracijos parametrams. Projektas, kuriam reikalinga daugiasluoksnė gamyba, gali įvertinti kitokią mašinos koncepciją ir medžiagų apdorojimo tvarką.
5.2 Formavimo technologijos integravimas su gamybos linijos automatizavimu
Pagrindinė mašina yra tik viena viso gamybos sprendimo dalis.
Priklausomai nuo projekto konfigūracijos, gamybos linijos planavimas taip pat gali apimti partijų ir maišymo įrangą, medžiagų perkėlimą, padėklų tvarkymą, kietėjimo priemones, kubeliavimą ir susijusias automatizavimo sistemas.
QGM intelektualiosios įrangos debesų paslaugų platforma suteikia skaitmeninės įrangos valdymo galimybes, įskaitant internetinį įrangos stebėjimą, nuotolinį atnaujinimą, gedimų numatymą ir diagnostiką, įrangos būklės vertinimus ir veikimo būsenos ataskaitas.
Šios funkcijos padeda gamintojams pasiekti įrangos veikimo informaciją ir palaiko sistemingesnį techninės priežiūros valdymą.
Įrenginiams, siekiantiems pagerinti gamybos matomumą, skaitmeninis stebėjimas gali papildyti mechaninę ir elektrinę automatiką, jau integruotą į gamybos procesą.
5.3 Konfigūravimas turėtų prasidėti nuo kliento gamybos reikalavimų
Tinkama gamybos linija nebūtinai yra didžiausia arba labiausiai automatizuota.
Naujai gamyklai pirmenybė gali būti teikiama praktinio gamybos proceso sukūrimui, kurį būtų galima plėsti ateityje. Esamam gamintojui pagrindinis dėmesys gali būti skiriamas medžiagų tvarkymo gerinimui, papildomų produktų tipų įvedimui arba pasirinktų gamybos etapų atnaujinimui.
Aptardami projektą su QGM, gamintojai turėtų parengti informaciją apie:
•Tiksliniai betono gaminiai ir jų matmenys.
•Reikalingas produkcijos kiekis per pamainą arba dieną.
•Galimos žaliavos ir mišinio charakteristikos.
•Gamykliniai matmenys ir aikštelės sąlygos.
•Norimas automatizavimo lygis.
•Esama įranga, jei projektas susijęs su atnaujinimu.
Ši informacija yra naudingesnis atspirties taškas norint įvertinti tinkamąautomatinė betono blokelių gamybos linija konfigūracija.
6. Paskutinės mintys: kurkite savo verslo gamybos sistemą
Šiuolaikinė betoninių blokelių gamybos linija yra integruota gamybos sistema. Žaliavų tvarkymas, partijų siuntimas, maišymas, formavimas, padėklų cirkuliacija, kietinimas, kubeliavimas, pakavimas ir automatizavimas prisideda prie galutinio gamybos rezultato.
Klientams svarbiausias sprendimas yra ne tik tai, kokią blokų gamybos mašiną įsigyti. Tai, kaip sukonfigūruoti visą gamybos procesą, atsižvelgiant į gaminius, kuriuos jie ketina gaminti, jiems prieinamas medžiagas ir jų rinkai reikalingą produkciją.
QGM sujungia betoninių blokelių gamybos patirtį su savo ZN, T ir ZENITH įrangos serijomis, kad galėtų aptarnauti įvairias gamybos programas.
Planuojate naują betoninių blokelių gamyklą ar atnaujinate esamą gamybos liniją? Susisiekite su QGM, kad aptartumėte tikslinius produktus, gamybos reikalavimus ir įrangos konfigūraciją. Gerai suderinta gamybos sistema prasideda nuo jūsų gamyklos poreikių supratimo.
1. Kokia įranga reikalinga pilnai betoninių blokelių gamybos linijai?
Visą betono blokelių gamybos liniją paprastai sudaro žaliavų laikymo ir išpilstymo sistema, betono maišyklė, medžiagų transportavimo įranga, blokų gamybos mašina, padėklų tvarkymo sistema, kietėjimo sistema, automatinis kubelis, pakavimo įranga ir centralizuota valdymo sistema. Tiksli konfigūracija priklauso nuo gamybos pajėgumų, gaminių asortimento ir automatizavimo reikalavimų.
2. Koks yra blokų gamybos mašinos vaidmuo gamybos linijoje?
Blokų gamybos mašina yra centrinis formavimo blokas. Jis naudoja formas, vibraciją, presavimą ir kontroliuojamą medžiagų padavimą, kad iš betono mišinių suformuotų tokius produktus kaip tuščiaviduriai blokeliai, kietieji blokeliai, grindinio trinkelės ir bordiūras.
3. Kodėl betono blokelių gamyboje svarbi kietėjimo sistema?
Kietėjimas leidžia šviežiai suformuotiems betono gaminiams tinkamomis sąlygomis sukurti reikiamą stiprumą ir ilgaamžiškumą. Tinkamai sukonfigūruota kietėjimo sistema taip pat valdo produktų saugojimą, padėklų cirkuliaciją ir žalių bei sukietėjusių blokelių judėjimą per gamybos liniją.
4. Ar kiekvienai betoninių blokelių gamybos linijai reikia automatinių padėklų tvarkymo ir kubavimo sistemų?
Nebūtinai. Mažesnėse arba pusiau automatinėse gamyklose gali būti naudojamas rankinis arba šakinis krautuvas. Didesniuose automatizuotuose įrenginiuose dažnai yra automatiniai padėklų tiektuvai, konvejeriai, kietėjimo perkėlimo sistemos, kubeliai ir pakavimo įranga, siekiant sumažinti krovimą rankomis ir koordinuoti gaminio judėjimą.
5. Kaip pasirinkti tinkamą automatinių betoninių blokelių gamybos liniją?
Pradėkite nuo tikslinių produktų, reikalingos gamybos produkcijos, turimų žaliavų, gamyklos išdėstymo ir automatizavimo reikalavimų apibrėžimo. Tada įvertinkite kiekvieno gamybos etapo pajėgumus, įskaitant iškrovimą, maišymą, formavimą, padėklų cirkuliaciją, kietėjimą ir kubeliavimą. Visa konfigūracija turėtų atitikti jūsų eksploatacinius reikalavimus, o ne pasikliauti vien pagrindinės mašinos vardine galia.
-